控制非稳态浇铸条件下的铸坯表面温度波动是在线动态二冷控制的关键。准确的计算凝固进程也是实施末端轻压下与电磁搅拌的重要依据。本研究针对某厂板坯连铸,开发了基于二维温度场求解的在线动态二冷控制模型。该模型采用显式的完全有限差分算法,考虑了液、固相线穿过差分节点的极端过程。对于钢种热物性参数的选择,采取完全与温度相关的具体值,进一步提升了模型的准确性。同时,采用多线程并行计算,在计算精度和计算效率两方面都很好地满足了在线控制的要求。通过现场的应用,与传统的一维模型PID目标表面温度算法相比,具有表面温度波动小、控制精度高的巨大优势。
1.概述
连续浇注的钢水通过结晶器里的快速冷却形成一个较薄且有足够强度的坯壳。在随后的二冷区内继续完成钢液从固态到液态的转变,这期间会经历多种复杂的物理化学变化,既要发生凝固过程中的传热、流动、传质、溶质分配,组织转变以及合金元素的碳氮化物的析出,又要受到热产生机械变形。因而诸多铸坯质量与二冷区内的冷却息息相关,如铸坯的内部质量(中间裂纹,中心裂纹)、表面质量(微合金钢的表面横裂纹与角部横裂纹)、凝固组织、相变与二次相析出行为、铸坯鼓肚(高温蠕变)等。控制铸坯在二冷区内合理的均匀冷却成为保证铸坯质量的重要环节。
动态二冷在线的控制模型的开发,经过了由最初的人工经验控制法到基于拉速控制的比例参数控制法,再到以目标表面温度控制为核心的综合控制模型。考虑钢种、断面、过热度、拉速等浇注工艺参数变化的工况,能有效适应开浇、正常浇铸、出尾坯与停浇过程的切换,控制精度与响应精度也在日臻完善。同时,作为动态轻压下模型的基础,动态热跟踪模型能有效跟踪铸坯的凝固分率,实时捕捉压下区间进行软压下,对控制铸坯内部质量尤其是中心偏析与疏松、缩孔起到了良好的效果。
国外具有代表性的动态二冷控制模型如Siemens-VAI的Dynacs系统[1]、DANIELI的LPC系统[2]、芬兰Rautaruukki公司开发的Dyncool系统[3、4]、Beckermann课题组的DYSCOS系统[5]和Thomas课题组的CONONLINE系统[6]。国内方面,相关设计院与高等院校的冶金工作者也分别针对方坯、板坯[7]和圆坯甚至异型坯[8]进行了动态二冷模型的开发。
对于板坯连铸,由于计算域庞大,为了保证计算效率,满足在线控制的时效性,这些在线控制模型大都基于铸坯厚度方向一维传热模型求解温度场。这样便忽略了板坯宽度方向的传热,无法描述二冷水沿宽度方向上的分布及其对宽面温度分布和铸坯凝固进程的影响。对于表面裂纹敏感性高的钢种尤其是添加了Nb、V、Ti等微合金钢来说,宽度方向上温度的不均匀分布(即角部过冷)是造成其较横裂频发的主要因素。因此,对板坯温度场进行二维求解模型,很有必要。
对于二冷凝固过程数学模型的求解方法包括有限差分法、有限元法、有限体积法和边界元法等。有限差分法以其在求解中的实用性、简易性和广泛性等优势,普遍应用于实际生产中。用有限差分法对传热微分方程进行离散化的过程如图1所示。
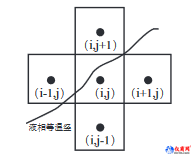
图1 有限差分算法求解的一般图解
利用显式有限差分法求解节点(i,j)温度时需要利用到本身以及周围四个节点上一时刻温度和物性参数。这里定义,若节点(i,j)周围四个点取同样的物性参数,称为精简差分法(SDM);若四个点采取各自的物性参数,则称为完全差分法(CDM)。求解过程中,当节点(i,j)和周围四个节点同为相同的相,则算法不存在误差,若出现图1中所示液相等温线(或固相等温线)穿过节点(i,j)的情况,则利用节点(i-1,j)和节点(i,j+1)利用节点(i,j)的物性参数则存在很大的误差。特别是在两相区存在潜热释放,则误差会更大。
采用精简算法计算获得的温度场数据精度低,特别是结晶器出口坯壳厚度与实际误差较大。对凝固进程预测偏前,导致凝固终点及压下区间存在较大误差。其主要原因是对不同节点参数选择的问题。图1给出了有限差分算法求解的一般图解。
如果消除此类误差,最好的方法即是完全差分算法。
连铸动态二冷配水的精确程度,取决于热物性参数选取的准确性、程序计算响应的准确性以及目标温度设定的准确性。以此来进行精细动态二冷配水的研究。
为此,本研究针对某厂板坯连铸,开发了基于二维温度场求解的在线动态二冷控制模型。该模型采用显式的完全有限差分算法,考虑了液、固相线穿过差分节点的极端过程。其中,自主开发了钢的高温热物性参数计算软件。同时,采用多线程并行计算,在计算精度和计算效率两方面都很好地满足了在线控制的要求。通过现场的应用,与传统的一维模型PID目标表面温度算法相比,具有表面温度波动小,控制精度高的巨大优势。
2.动态热跟踪计算模型
动态二冷模型是在求解传热微分方程的基础上,考虑浇注工艺(钢种、浇注温度和拉坯速度等)实际变化的综合控制模型。其具体控制思路与建立参见文献[9]。钢种的热物性参数与时间相关,其具体的计算参见文献[10]。在此不再赘述。如上所述,本模型采用以坯龄计算为基础的二维切片法对板坯进行温度场求解,取1/4切片为计算域。
其切片划分与计算域如图2所示。
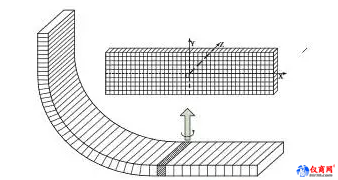
图2 动态热跟踪模型切片划分示意图
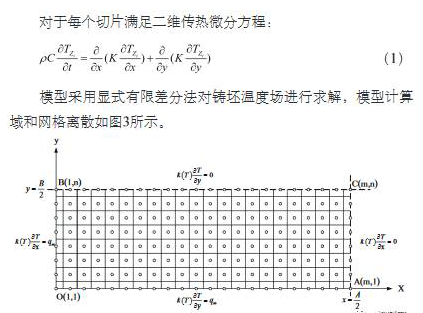
图3 铸坯温度场计算域和差分网格的建立
2.1 精简差分与完全差分法
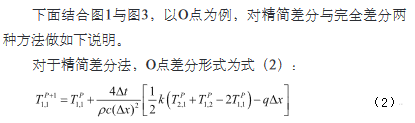
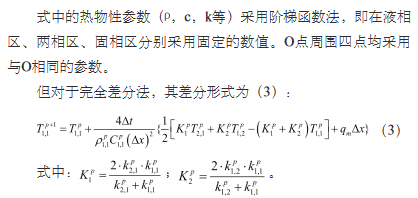
与精简差分不同的是,完全差分算法中热物性参数值均采用每个节点在上一时刻所处温度下各自的数值。其具体每个温度下的热物性参数值根据文献[10]中的模型计算来确定。
2.2 多线程串行与并行计算求解
以某厂43m长铸机为例,采用二维传热计算模型节点一般在5000~7000点,以每个切片厚度为100mm计算,正常浇注过程最多存在430片,总共节点数达到215万~301万,在规定的时间(显格式差分稳定性要求的最大时间,例如130ms)已经非常紧迫。此外,每个节点要单独从温度相关的物性参数中查找数据,比精简模型查找耗时要增加4倍,在加上差值算法,更加耗时,串行计算已经达不到要求。并且现在服务器都是多核多线程CPU,串行计算时,仅仅有一核在运行,其他都处于空闲状态。因此有必要利用并行计算。
由式(3)看出,每一点计算值和此点与周围点上一时刻温度相关,此点与周围点并不存在当前时刻的温度交互。故将本研究中的并行计算定义为切片内并行,即首先在片内采用并行计算,算完一片后顺序计算铸机内其他切片,同时对多线程结构进行优化。
多线程串行计算与多线程并行计算效率的比较在相同软硬件环境下测试,串行计算采用精简算法和阶梯函数物性参数,并行计算采用完全算法以及温度相关的曲线形式的物性参数。
以首钢基地某板坯连铸机为测试用例,通过平台数据采集回放器在实验室搭建仿真环境。浇注过程描述如表1所示。
表1串行计算与并行计算测试用例
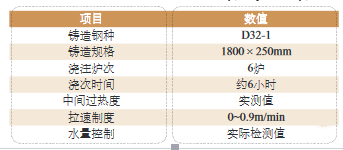
测试中切片厚度由现场实际使用的0.1m减小到0.05m,整流铸机切片数量从309片增加到618片。每片切片上空间步长为4mm。计算域(四分之一截面)内节点数为226×33=7458。测试最大节点数为7458×618=4609044点。
串行计算结果如图4所示。串行计算618片计算耗时125ms,接近根据现有空间步长下差分方程稳定性计算的最大耗时130ms。无法实现有限差分求解温度场完全算法。并行计算计算耗时与切片数量之间的关系如图5所示。618片最大耗时48ms,与同切片数量串行计算耗时的近1/3。由此可见,并行计算可很好地满足完全差分算法。
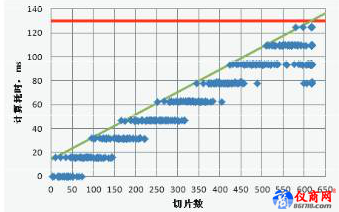
图4 串行计算测试计算耗时与切片之间关系图
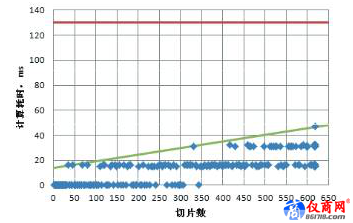
图5 并行计算测试计算耗时与切片数之间关系图
3.二冷水设定研究与效果分析
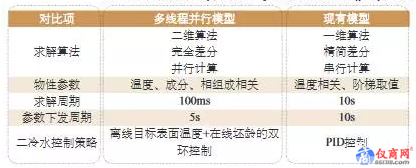
并行二维计算模型开发后,在某铸机服务器上开环运行。其运行稳定,且能根据实际生产过程实际情况做出相应的处理。可以实现随着浇次开始启动模型温度场计算,并完成二冷水量和轻压下辊缝计算;实现浇次结束后,模型进入数据保存与等待状态。能够根据二冷水回路打开关闭逻辑进行水量控制。模型计算实时性可以得到保证。该铸机上线之初,采用传统一维模型,采用PID目标温度调节的精简差分算法。以下对两种模型的控制情况做一对比。生产钢种以低碳钢为主,详细对比如表2所示。
表2 多线程并行计算模型与现有某模型功能对比表
比较生产4天,生产炉次共6炉。图6和图7给出了两种模型针对某回路的对比曲线。其中SGAI_LS代表二维多线程并行计算模型,BS_LS代表一维精简算法模型。
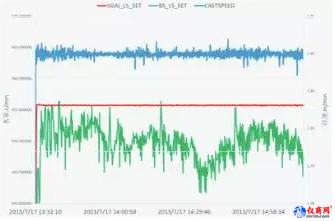
图6 二维并行模型与一维精简模型拉速平稳时水量对比
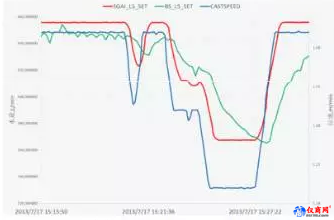
图7 二维并行模型与一维精简模型拉速变化时水量对比
整体上来看,两模型的设定基本一致。在局部放大图中可以看出,在拉速平稳阶段,一维精简模型关于水量设定值要比多线程并行计算模型设定值有较大的波动。在拉速波动期间两模型设定水量趋势基本一致,但多线程并行计算模型设定曲线较平滑。
图8和图9给出了二维并行模型与一维精简模型针对回路11从开浇末期至拉速平稳阶段水量对比曲线。从图中可以看出一维精简模型在拉速平稳开始时刻,出现水量设定振荡情况。其他回路与此对比情况类似,不再赘述。
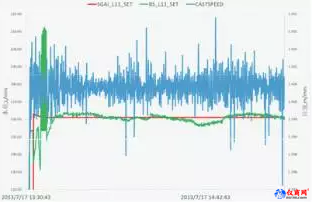
图8 二维并行模型与一维精简模型开浇至拉速平稳阶段水量对比
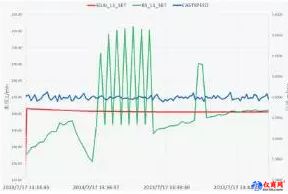
图9 二维并行模型与一维精简模型平稳浇铸时水量对比
同时,通过射钉实验验证,二维并行计算模型计算的铸坯凝固进程也与实际更为吻合,如图10所示。
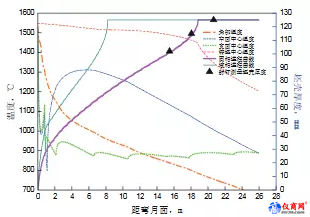
图10 拉速0.85m/min条件下二维并行模型计算结果与射钉试验结果对比
图11所示的是SPHC钢种的低倍照片,可以看出内部组织平整光滑,致密良好,无明显缺陷。
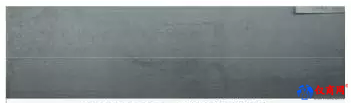
图11 SPHC的低倍照片
通过对比可以看出,二维并行模型与一维精简模型水量设定基本一致,但二维并行模型设定值较一维精简模型设定值更平滑、稳定,更能减小铸坯表面温度的波动。
4 .结论
(1)针对影响连铸过程传热与凝固的影响因素,探讨了采用精简差分与完全差分两种离散化方法对于求解传热微分方程的差异。分析表明,采用完全差分法,钢种热物性选取完全与温度相关的参数有助于进一步提升模型的准确性。
(2)为更精确地表征铸坯宽度方向上的温度分布及其对凝固进程的影响,开发了板坯二维在线动态二冷控制系统。并采用多线程并行计算方法,保证了模型在线控制的计算效率和控制精度。
(3)新开发的并行计算的二维在线控制系统,较传统现有的一维PID控制系统,其水量波动控制更为稳定,能达到更好的表面温度控制效果。